Что показывает коэффициент загрузки
Коэффициент загрузки оборудования (Кз) — отношение времени, которое нужно на выполнение производственной программы, к эффективному фонду времени работы оборудования за тот же период.
- Кз меньше 1 — у оборудования есть резерв времени.
- Кз около 1 — оборудование занято практически полностью, на сбои и срочные заказы запаса нет.
- Кз больше 1 — программа не помещается в доступное время: без дополнительных смен, переноса сроков или кооперации план не выполнить.
Коэффициент считают для одного станка, группы взаимозаменяемых станков или участка. Его используют при планировании программы, обосновании покупки оборудования и анализе производственной мощности.
Формула
Для группы однотипного оборудования:
Кз = Т / (Фэф × С)
Т — трудоёмкость программы на этой группе оборудования, ч; Фэф — эффективный фонд времени одной единицы оборудования за период, ч; С — количество единиц оборудования.
Трудоёмкость программы — сумма по всем деталям:
Т = Σ (Nᵢ × tᵢ)
Nᵢ — количество деталей i-го наименования; tᵢ — норма времени на операцию, ч (штучно-калькуляционное время, то есть с учётом подготовительно-заключительного).
Если рабочие систематически перевыполняют нормы, трудоёмкость делят на коэффициент выполнения норм Квн.
Эффективный фонд времени
Фонд времени, в который должна поместиться программа, считается так:
Фэф = Д × n × Тсм × (1 − α / 100)
Д — число рабочих дней в периоде; n — число смен в сутки; Тсм — продолжительность смены, ч; α — плановые потери времени на ремонт и обслуживание, %.
Без вычета потерь получается номинальный фонд. Считать загрузку от номинального фонда — частая ошибка: на бумаге оборудование свободно, а в цехе не хватает времени.
Пример расчёта
Условный токарный участок: 3 станка, работа в 2 смены по 8 часов, 21 рабочий день в месяце, плановые потери на ремонт — 5 %.
1. Эффективный фонд одного станка за месяц:
Фэф = 21 × 2 × 8 × (1 − 0,05) = 319,2 ч.
2. Трудоёмкость программы:
| Деталь | Количество, шт | Норма времени, ч | Трудоёмкость, ч |
|---|---|---|---|
| Вал | 400 | 0,5 | 200 |
| Втулка | 250 | 1,2 | 300 |
| Фланец | 600 | 0,6 | 360 |
| Итого | 860 |
3. Коэффициент загрузки участка:
Кз = 860 / (319,2 × 3) = 860 / 957,6 ≈ 0,90, то есть 90 %.
Попутно можно посчитать расчётное число станков: 860 / 319,2 ≈ 2,7. Значит, программа требует почти трёх станков, и запаса у участка около 10 %.
Расчёт в Excel
Если трудоёмкость считается в таблице, коэффициент получается одной формулой. Пусть в столбце B — количество деталей, в столбце C — норма времени, а в отдельных ячейках — рабочие дни (F1), число смен (F2), длительность смены (F3), потери в процентах (F4) и количество станков (F5):
=СУММПРОИЗВ(B2:B4;C2:C4)/(F1*F2*F3*(1-F4/100)*F5)
Для одного участка и одного месяца этого достаточно. Сложности начинаются, когда участков и заказов много, а операции идут по маршруту друг за другом.
Почему средняя загрузка обманывает
Коэффициент за месяц — средняя величина. Загрузка 90 % из примера выше не означает, что каждый день станки заняты на 90 %:
- пики не видны. В начале месяца участок может простаивать, потому что детали ещё на предыдущей операции, а в конце — быть перегружен на 150 %, потому что все заказы пришли одновременно;
- маршрут не учитывается. Пока деталь не прошла заготовительную операцию, токарный станок не может с ней работать, даже если он свободен;
- срыв срока не виден. Месячный коэффициент 0,9 совместим с тем, что конкретный заказ опоздает на неделю.
Поэтому для планирования загрузку нужно считать не за период в целом, а по дням и по каждой единице оборудования — на основе расписания операций.
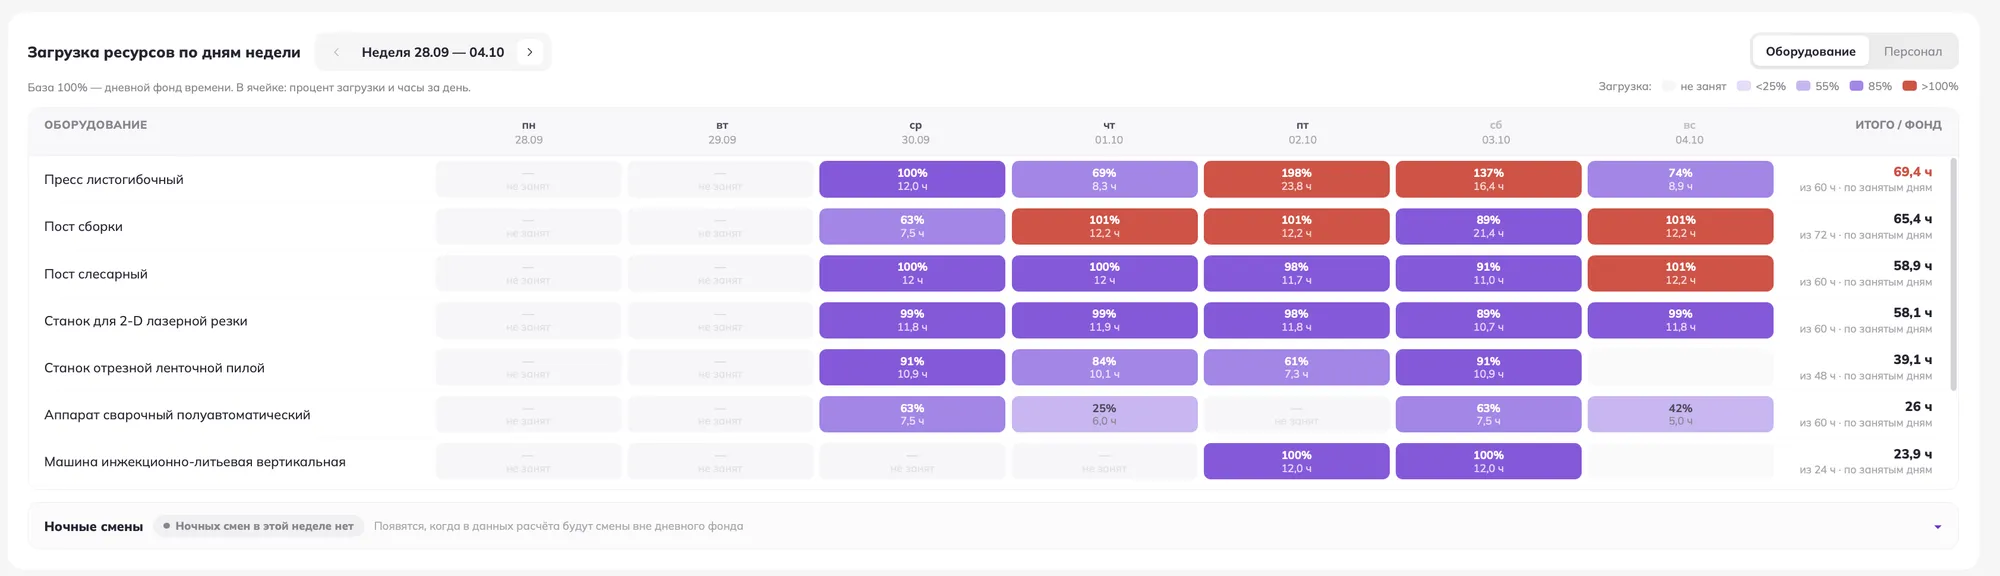
Загрузка по дням в Pliner
В Pliner загрузка — результат расчёта плана: система раскладывает операции всех заказов по оборудованию и персоналу с учётом маршрутов из техкарт, смен и приоритетов. Для каждого станка и сотрудника видна загрузка в процентах и часах по каждому дню; 100 % — это дневной фонд времени ресурса. Перегрузка подсвечивается до запуска, пока её ещё можно убрать.
Подробнее — на странице «Загрузка оборудования и персонала».